FDM, SLA и SLS: как выбрать технологию 3D-печати
FDM печатает нитью, SLA — смолой, SLS — порошком. Как это устроено, чем отличаются детали и какую технологию выбрать.
В 3D-печати пластик и смолу используют по-разному: FDM строит деталь из расплавленной нити, SLA/DLP/LCD отверждают жидкую фотополимерную смолу светом, а SLS спекает полимерный порошок лазером. От технологии зависят прочность, точность, поверхность, доступные материалы, сроки и стоимость.
Ниже разберём, как работает каждая технология, какие детали она даёт и для каких задач подходит. У нас доступны FDM, SLA/DLP/LCD и SLS 3D-печать.
FDM — печать пластиковой нитью
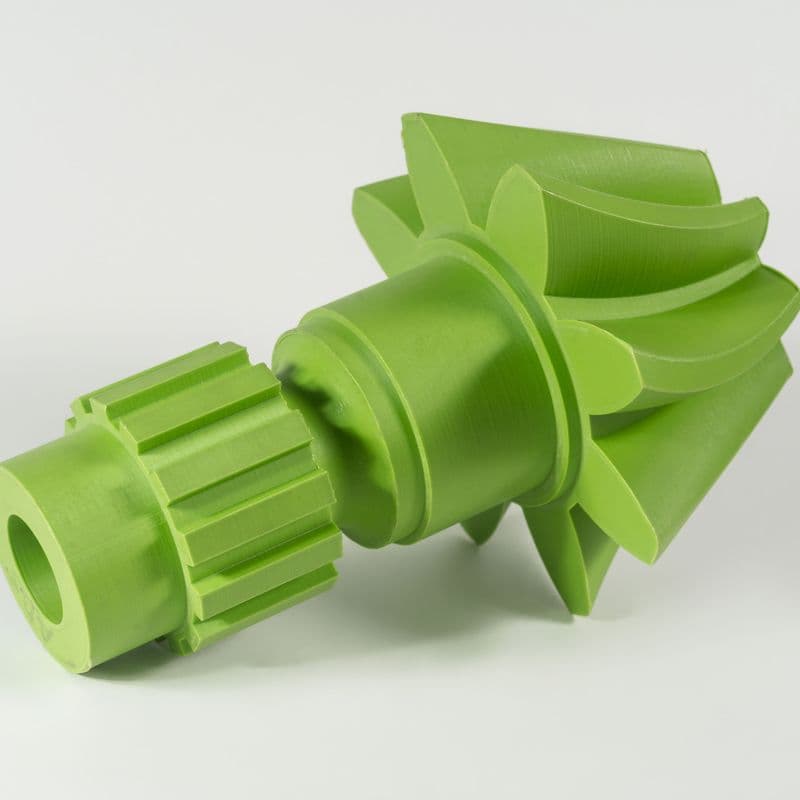
FDM, или FFF, — наиболее доступная технология 3D-печати. Принтер плавит пластиковую нить и укладывает её слой за слоем. Так производят макеты, корпуса, оснастку, кронштейны, шаблоны и крупные технические детали.
Как работает
- Нить с катушки подаётся в экструдер и нагревается.
- Расплавленный пластик выдавливается через сопло на платформу.
- Сопло проходит по контуру модели и заполняет слой. Затем поднимается на заданную высоту и формирует следующий. Так деталь собирается снизу вверх.
- После печати модель снимают со стола. Если использовались поддержки, их удаляют механически. Для многих технических деталей на этом постобработка заканчивается.
Из чего печатают и какими настройками
Для FDM используют PLA, PETG, ABS, ASA, TPU, полиамиды PA, поликарбонат PC, полипропилен PP, PEEK, PEI и другие термопласты. Конкретный материал выбирают по условиям работы детали: жёсткость, ударная вязкость, температура, контакт с химией, ультрафиолет, гибкость.
Сопла бывают от 0,2 до 1,2 мм. Самый распространённый вариант — 0,4 мм. Малое сопло лучше передаёт мелкие элементы, крупное позволяет быстрее печатать большие детали с толстыми стенками.
Высота слоя обычно составляет 0,1–0,3 мм. Тонкий слой улучшает внешний вид и детализацию, но увеличивает время печати. Для функциональных деталей важнее не только высота слоя, но и число стенок, заполнение, температура, скорость, материал и ориентация модели.
Что получается
- FDM хорошо подходит для крупных и недорогих изделий, где важны размеры, функциональность и срок, а не идеально гладкая поверхность.
- Точность обычно составляет около ±0,3–0,5 мм и зависит от габаритов, материала, усадки и геометрии детали.
- Минимальная стенка при сопле 0,4 мм — примерно 0,8 мм. Для прочной рабочей детали чаще проектируют стенки толще.
- Поверхность имеет характерную слоистую текстуру: слои видны на глаз и ощущаются пальцами.
- Обычную FDM-печать не стоит считать гарантированно герметичной: между дорожками могут оставаться микроканалы. Для ёмкостей, пневматики и жидкостей нужны специальные настройки, проверка герметичности и при необходимости покрытие.
Плюсы
- Доступная цена материала и печати
- Большой выбор пластиков
- Возможность печатать крупные детали
- Быстрая подготовка и простая постобработка
- Подходит для оснастки, корпусов, кронштейнов и макетов
Минусы
- Слои заметны без обработки
- Прочность зависит от ориентации модели и режима печати
- Для свесов часто нужны поддержки
- Крупные детали могут печататься десятки часов
Когда выбирать FDM
FDM подходит для макетов, корпусов, кронштейнов, шаблонов, оснастки, прототипов и крупных деталей, когда важны цена и скорость изготовления. Если нужна гладкая поверхность, мелкий рельеф или высокая точность на небольшой детали, лучше рассмотреть фотополимерную печать.
SLA, DLP и LCD — печать фотополимерной смолой
SLA, DLP и LCD относятся к технологиям ванночной фотополимеризации. Во всех случаях жидкая смола затвердевает под действием света, а модель строится слой за слоем.
Разница между технологиями — в способе засветки слоя. В SLA лазер последовательно рисует контур. В DLP проектор засвечивает весь слой сразу. В LCD/MSLA УФ-подсветка проходит через LCD-матрицу, которая формирует изображение слоя. Общий принцип одинаков: свет полимеризует смолу в нужных участках ванны.
Как работает
- Платформа находится в ванне с жидкой фотополимерной смолой.
- Источник света засвечивает сечение будущей детали. В этой зоне смола твердеет.
- Платформа смещается на высоту слоя, смола заполняет рабочую зону, затем засвечивается следующий слой.
- После завершения печати деталь снимают с платформы, промывают от остатков смолы и досвечивают в УФ-камере. Финальная засветка нужна, чтобы материал завершил полимеризацию и набрал рабочие свойства.
Из чего печатают
Фотополимерные смолы бывают модельными, прочными, гибкими, высокотемпературными, ударопрочными, литейными, стоматологическими, биосовместимыми и специальными.
В отличие от FDM-пластика, отверждённая смола обычно не плавится и не перерабатывается повторно. Свойства зависят не только от названия смолы, но и от режима печати и финальной УФ-досветки.
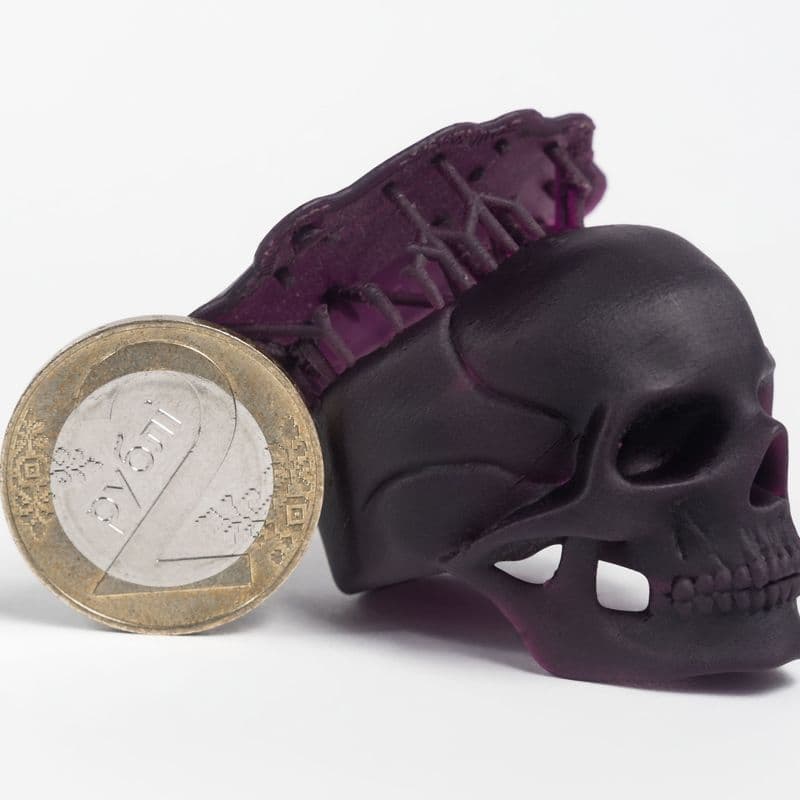
Высота слоя обычно составляет 0,025–0,1 мм. SLA/DLP/LCD хорошо передают мелкий рельеф, тонкие надписи, зубья, миниатюрные элементы и сложную геометрию.
Что получается
- Фотополимерная печать даёт самую гладкую поверхность и высокую детализацию среди рассмотренных технологий.
- На небольших моделях хорошо читаются тонкие элементы, рельеф, текстуры, миниатюрные надписи и мелкие посадочные элементы. Однако для точных сопряжений лучше учитывать технологический припуск и при необходимости проверить посадку тестовой деталью.
- Поддержки требуются почти всегда. После их удаления могут оставаться небольшие следы, особенно на видовых поверхностях.
- Обычные смолы часто жёсткие, но уступают инженерным термопластам в ударной вязкости и стойкости к длительной эксплуатации. Для деталей, которые будут падать, работать на улице или испытывать циклическую нагрузку, нужно выбирать инженерную смолу либо рассматривать SLS.
Плюсы
- Высокая детализация
- Гладкая поверхность
- Тонкие стенки и мелкие элементы
- Большой выбор специализированных смол
- Подходит для мастер-моделей, ювелирных и стоматологических задач
Минусы
- Обычно нужны поддержки
- После печати обязательны промывка и УФ-досветка
- На местах поддержек могут остаться следы
- Работа со смолой требует перчаток, вентиляции и правильной утилизации
- Обычные смолы могут быть хрупкими
Когда выбирать SLA
Фотополимерная печать подходит для миниатюр, мастер-моделей, литейных моделей, ювелирных изделий, стоматологии, фигурок, прототипов с мелкими элементами, небольших корпусов и деталей, где важны поверхность и точность.
SLS — печать порошком и лазером
SLS — промышленная технология 3D-печати функциональных деталей из полимерного порошка. Лазер выборочно спекает материал слой за слоем, а окружающий неспечённый порошок поддерживает модель во время построения.
Это даёт свободу проектирования: можно печатать сложные внутренние каналы, защёлки, шарниры, решётчатые структуры, тонкие элементы и детали в сборе без отдельных поддержек.
Как работает
- В рабочую камеру засыпают полимерный порошок.
- Ракель или ролик распределяет тонкий ровный слой материала.
- Лазер спекает порошок в участках, соответствующих текущему сечению модели.
- Платформа опускается на высоту слоя, сверху наносится новая порция порошка, затем лазер формирует следующий слой.
- После завершения печати камеру оставляют остывать. Детали извлекают, очищают от неспечённого порошка и при необходимости отправляют на дополнительную обработку.
Из чего печатают
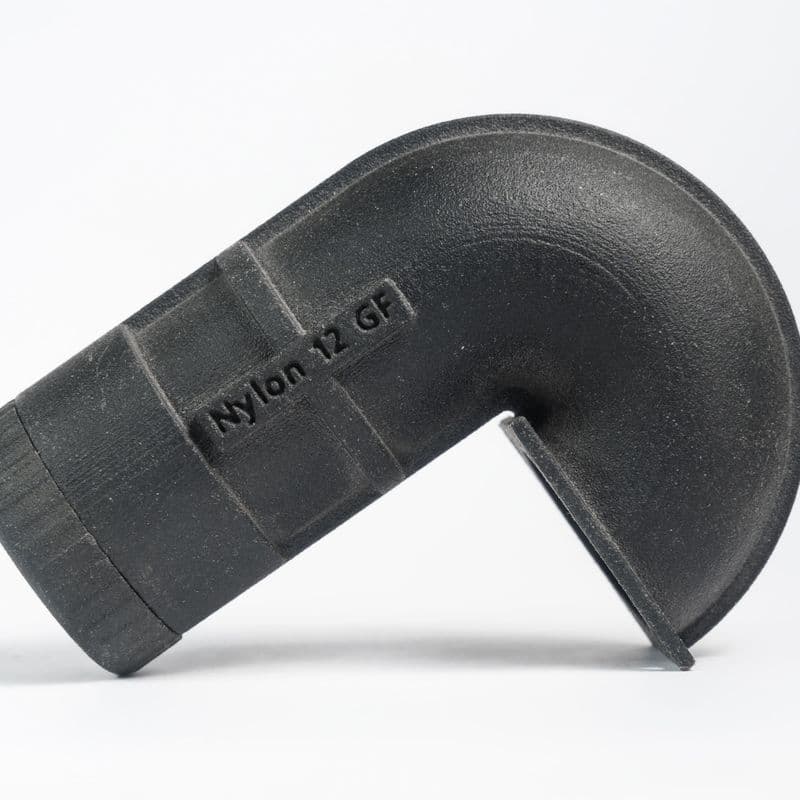
Наиболее распространённые SLS-материалы — полиамиды PA11 и PA12. Они подходят для корпусов, фиксаторов, защёлок, воздуховодов, оснастки, прототипов и функциональных деталей.
Но SLS не ограничивается полиамидами. В зависимости от оборудования и режима печати применяются TPU, PP, PS, наполненные полиамиды, а в специальных промышленных системах — высокотемпературные и композиционные порошки.
TPU используют для гибких, износостойких и амортизирующих деталей: накладок, уплотнений, защитных элементов и эластичных соединителей.
PP выбирают для лёгких деталей, когда важны химическая стойкость, гибкость и свойства, близкие к распространённым литьевым изделиям.
PS применяют, в частности, для некоторых технологических и выжигаемых моделей. PA11, PA12, TPU и PP относятся к распространённым материалам порошковой полимерной печати; конкретный набор зависит от возможностей оборудования.
Что получается
- SLS даёт функциональные детали, которые можно использовать в сборках, испытывать под нагрузкой и выпускать малыми сериями без изготовления пресс-формы.
- Поверхность получается матовой и мелкозернистой — это текстура порошка, а не выраженные ступеньки слоёв. Для корпусов, защёлок, кронштейнов, воздуховодов, ортезов и оснастки такая поверхность обычно не мешает. При необходимости её улучшают очисткой, галтовкой, окрашиванием или защитным покрытием.
- Прочность и свойства по осям печати у SLS обычно стабильнее, чем у FDM. Это делает технологию особенно подходящей для конструктивных деталей со сложной геометрией, где нельзя или невыгодно проектировать поддержки, склейку или сборку из нескольких компонентов.
- В одной камере можно разместить множество деталей. Поэтому SLS эффективна для малых серий: при плотном заполнении камеры стоимость одной детали снижается.
Плюсы
- Инженерные материалы для функциональных деталей
- Нет поддержек
- Сложные геометрии, внутренние каналы и подвижные соединения
- Более стабильные свойства по разным осям, чем у FDM
- Возможность печатать партии в одной камере
- Подходит для прототипирования, оснастки и малосерийного производства
Минусы
- Более высокая стоимость печати по сравнению с FDM
- Матовая зернистая поверхность
Когда выбирать SLS
SLS выбирают, когда деталь должна работать: выдерживать нагрузку, иметь сложную форму, собираться с другими компонентами или выпускаться малой серией.
Технология подходит для корпусов, защёлок, клипс, кронштейнов, воздуховодов, ортезов, приспособлений, деталей машин, функциональных прототипов и изделий, для которых изготовление пресс-формы ещё нецелесообразно.
Как выбрать
- Выбирайте FDM, если нужна недорогая крупная деталь, макет, корпус, шаблон, оснастка или прототип без повышенных требований к поверхности.
- Выбирайте SLA, DLP или LCD, если важны гладкая поверхность, миниатюрные элементы, мелкий рельеф, точные визуальные модели, ювелирные или стоматологические изделия.
- Выбирайте SLS, если деталь должна работать: выдерживать нагрузку, иметь сложную геометрию, внутренние каналы, защёлки, подвижные элементы или выпускаться малой серией.
Есть задача для 3D-печати?
Пришлите модель — посчитаем стоимость и срок в течение рабочего дня.